NL
Voordat we de dollarcijfers vergelijken, helpt het om te begrijpen waarom poedercoaten en vloeibaar verven zich zo verschillend gedragen op een productievloer. Poedercoating brengt droge, elektrostatisch geladen deeltjes aan op een geaard metalen substraat en hardt het onderdeel vervolgens uit in een oven, zodat de deeltjes smelten en in een doorlopende film vloeien. Traditioneel schilderen is gebaseerd op een vloeibare drager, op oplosmiddel- of waterbasis, die op het oppervlak wordt gespoten, gedompeld of geborsteld en vervolgens wordt uitgedampt en uitgehard bij omgevingstemperatuur of matig verhoogde temperatuur.
Dat ene onderscheid, droge versus natte toepassing, komt terug in bijna elke kosten- en prestatievariabele die later in dit artikel wordt besproken. Overspray van poeder kan vaak worden teruggewonnen en hergebruikt, terwijl overtollige vloeistof doorgaans verloren gaat in filtersystemen of uitlaatgassen. Uithardingsovens verhogen de energiekosten voor poederleidingen, maar elimineren de meerdaagse luchtdroogtijden die bij veel vloeibare coatings nodig zijn voordat een onderdeel kan worden gehanteerd of verzonden.
Een typische poedercoatingcyclus gaat in één ploegendienst van voorbereiding tot verzendbaar onderdeel, terwijl vloeibare verf vaak afzonderlijke uitdampfasen en uithardingsfasen van meerdere uren of meerdere dagen toevoegt voordat het onderdeel kan worden verplaatst.
De directe materiaalkosten per onderdeel vormen slechts één regelitem in een volledige kostenvergelijking. Overdrachtsefficiëntie, herbewerkingspercentage, arbeidsuren per batch en afvalverwerking verschuiven allemaal het werkelijke aantal. De onderstaande tabel vat samen hoe de twee methoden doorgaans met elkaar vergeleken worden voor de variabelen die de meeste invloed hebben op het afwerkingsbudget van een winkel.
| Kostenfactor | Poedercoating | Traditionele vloeibare verf |
|---|---|---|
| Overdrachtsefficiëntie | 60 tot 70 procent, waarbij overspray vaak wordt teruggewonnen | 30 tot 50 procent, overspray gaat doorgaans verloren |
| Typische filmopbouw per doorgang | 50 tot 100 micron haalbaar in één doorgang | Voor een gelijkmatige opbouw zijn vaak meerdere dunne lagen nodig |
| Arbeid per batch | Lager zodra de lijn is ingesteld, minimale maskering voor veel onderdelen | Hoger, vooral voor meerlaagse systemen met schuurstappen |
| Uithardings- en droogtijd | Minuten in de oven, vaste cyclus | Uren tot dagen, afhankelijk van de formulering en dikte |
| Behandeling van gevaarlijk afval | Minimale, droge overspray is vaak niet gevaarlijk | Oplosmiddelhoudend afval vereist vaak een speciale verwijdering |
| Investering in apparatuur | Oven en cabine vertegenwoordigen grotere initiële kapitaalkosten | De kosten voor een spuitcabine zijn meestal lager om te installeren |
Voor metalen onderdelen met een hoog volume die herhaaldelijk door dezelfde lijn gaan, worden de hogere initiële kapitaalkosten van een poedersysteem vaak binnen één tot drie jaar terugverdiend door materiaalbesparingen en arbeidsreductie. Voor kleine of zeer onregelmatige vormen waarbij maskeren de arbeidstijd domineert, kan vloeibare verf op de korte termijn nog steeds de meest economische keuze zijn, omdat hierdoor de vaste ovencyclustijd wordt vermeden die de poederdoorvoer regelt.
De chemische bestendigheid hangt sterk af van de specifieke gekozen harschemie, en niet alleen van de vraag of de coating als poeder of als vloeistof is begonnen. Dat gezegd hebbende, presteren uitgeharde poederfilms opgebouwd uit verknoopte harsnetwerken over het algemeen beter dan vergelijkbare vloeibare films met dezelfde nominale dikte wat betreft weerstand tegen oplosmiddelen, alkalische reinigingsmiddelen en milde zuren, omdat het bakproces een dichter, meer continu moleculair netwerk produceert.
| Belichtingstype | Typische poederprestaties | Typische prestaties van vloeibare verf |
|---|---|---|
| Bestand tegen oplosmiddelen | Hoge, minimale verzachting bij korte blootstelling | Matig, afhankelijk van hars en uithardingsschema |
| Zoutnevel en corrosie | Hoog bij juiste voorbehandeling | Matig tot hoog, varieert per primersysteem |
| Bestand tegen UV-straling en vervaging buitenshuis | Goed tot uitstekend voor formuleringen die geschikt zijn voor gebruik buitenshuis | Goed, hoewel er mogelijk een heldere toplaag nodig is |
| Slag- en slijtvastheid | Hoog door dikkere, hardere filmopbouw | Matige, dunnere films die gevoeliger zijn voor chippen |
Een afwerking is slechts zo chemisch bestendig als de zwakste laag. Zelfs een premium topcoat kan een onvoldoende voorbereiding van het oppervlak eronder niet compenseren.
Dit is de reden waarom voorbehandelingsstappen zoals ontvetten, fosfateren of chromaatconversie net zo belangrijk zijn als de coatingchemie zelf. Een goed voorbereid substraat met een coating met matige prestatie zal vaak langer meegaan dan een slecht voorbereid substraat met een hoogwaardige afwerking.
De initiële aanvraagkosten vertellen slechts een deel van het verhaal. Facilitair managers en productingenieurs beoordelen afwerkingen steeds vaker op basis van de levenscyclus, waarbij rekening wordt gehouden met de frequentie van bijwerken, intervallen voor opnieuw schilderen en uitvaltijd die verband houdt met onderhoud.
Onderhoudskosten gaan niet alleen over hoe vaak een oppervlak aandacht nodig heeft, maar ook hoe storend die aandacht is. Het ter plekke opnieuw verven van een structuur met vloeistofcoating betekent vaak maskeren, meerdere lagen en verlengde uithardingstijden, waardoor de apparatuur dagenlang buiten gebruik kan zijn. Het bijwerken van poedercoatings is daarentegen vaak beperkt tot kleine plaatselijke gebieden met behulp van compatibele vloeibare bijwerkformuleringen, waardoor de uitvaltijd wordt verminderd, ook al werd de oorspronkelijke coating zelf als poeder aangebracht.
Milieuprestaties zijn een van de meer meetbare verschillen tussen de twee benaderingen. Poedercoatings worden doorgaans aangebracht zonder oplosmiddeldragers, wat betekent dat de uitstoot van vluchtige organische stoffen tijdens het aanbrengen voor de meeste standaardformuleringen vrijwel nul is. Traditionele vloeibare verven op oplosmiddelbasis laten daarentegen vluchtige organische stoffen vrij wanneer de drager verdampt, waardoor opvangsystemen of emissiecontroles in veel faciliteiten nodig zijn om aan de wettelijke limieten te voldoen.
| Omgevingsfactor | Poedercoating | Traditionele vloeibare verf |
|---|---|---|
| Emissies van vluchtige organische stoffen | Minimaal tot geen in standaardformuleringen | Aanwezig in op oplosmiddel gebaseerde systemen, lager in op water gebaseerde systemen |
| Herstel van overspray | Vaak teruggewonnen en hergebruikt in de stand | Na verstuiving doorgaans niet meer te herstellen |
| Gevaarlijk potentieel voor luchtverontreinigende stoffen | Laag | Variabel, afhankelijk van oplosmiddelsysteem |
| Verpakkings- en verzendafval | Bulkdozen, geen containers met oplosmiddelen om weg te gooien | Blikjes, verdunners en vodden genereren extra afvalstromen |
Vloeibare formuleringen op waterbasis hebben deze kloof de afgelopen jaren aanzienlijk verkleind, en faciliteiten die de kosten van milieu-naleving afwegen zouden de huidige lokale emissieregelgeving moeten evalueren in plaats van te vertrouwen op algemene aannames van de industrie, aangezien toegestane VOS-drempels per regio en per locatiegrootte variëren.
Zodra een werkplaats besluit dat poedercoaten past bij de kosten- en prestatiedoelstellingen, is de volgende beslissing welke harschemie moet worden gespecificeerd. De drie meest voorkomende categorieën hebben elk hun eigen sterke punten.
A serie polyester/epoxy (hybride) poedercoatings wordt vaak gespecificeerd wanneer een project de mechanische sterkte van epoxyhars nodig heeft, gecombineerd met een betere weersbestendigheid dan epoxy alleen kan bieden, zonder over te stappen op een volledig polyester of superduurzaam systeem voor buitengebruik. Dit maakt het een praktische middenwegoptie voor delen die af en toe buiten worden blootgesteld, maar niet constant in direct zonlicht staan.
Wanneer een specificatie vraagt om algemene industriële hardware, apparaatbehuizingen of rekken die binnenshuis of onder gedeeltelijke dekking kunnen worden geplaatst, biedt een hybride systeem vaak de beste balans tussen kosten, filmhardheid en randdekking vergeleken met een alternatief voor puur epoxy of puur polyester.
Geen van beide methoden is universeel superieur. De juiste call in a poedercoating of verf De beslissing hangt af van het productievolume, de geometrie van het onderdeel, de blootstellingsomgeving en het beschikbare kapitaal.
| Scenario | Betere pasvorm |
|---|---|
| Herhaalbare metalen onderdelen met groot volume op een vaste lijn | Poedercoating |
| Complexe assemblages met verzonken of moeilijk bereikbare plaatsen | Vloeibare verf, gemakkelijker te controleren film met de hand opgebouwd |
| Warmtegevoelige substraten die geen ovenuitharding verdragen | Opties voor vloeibare verf, uitharding bij omgevingstemperatuur of lage temperatuur |
| Structurele of architectonische componenten voor buiten | Poedercoating, particularly polyester or super durable systems |
| Laag-volume custom or one-off finishing jobs | Vloeibare verf, lagere vaste instelkosten |
| Faciliteiten die prioriteit geven aan minimale VOS-emissies | Poedercoating |
Een nuttig coatings vergelijkende kostenanalyse moet ten minste drie jaar aan bedrijfskosten modelleren, en niet alleen de prijs per onderdeel op de eerste dag, aangezien de twee methoden het duidelijkst uiteenlopen zodra onderhoud en stilstand in het totaal worden meegerekend.
Niet altijd. Poedercoating heeft de neiging om te winnen in de kosten bij hogere productievolumes zodra de investeringen in de oven en de cabine over veel onderdelen worden verdeeld. Voor onderdelen met een laag volume of zeer onregelmatige onderdelen kan vloeibare verf nog steeds zuiniger zijn, omdat vaste cyclustijden en zware kapitaaluitrusting worden vermeden.
Standaard poedercoating vereist een geleidend, geaard substraat voor de elektrostatische applicatiestap en een substraat dat de uithardingstemperaturen in de oven kan verdragen, wat de meeste conventionele poederprocessen beperkt tot metalen onderdelen. Er bestaan gespecialiseerde, laaguithardende poederformuleringen voor sommige warmtegevoelige materialen, maar vloeibare verf blijft breder compatibel met alle substraattypen.
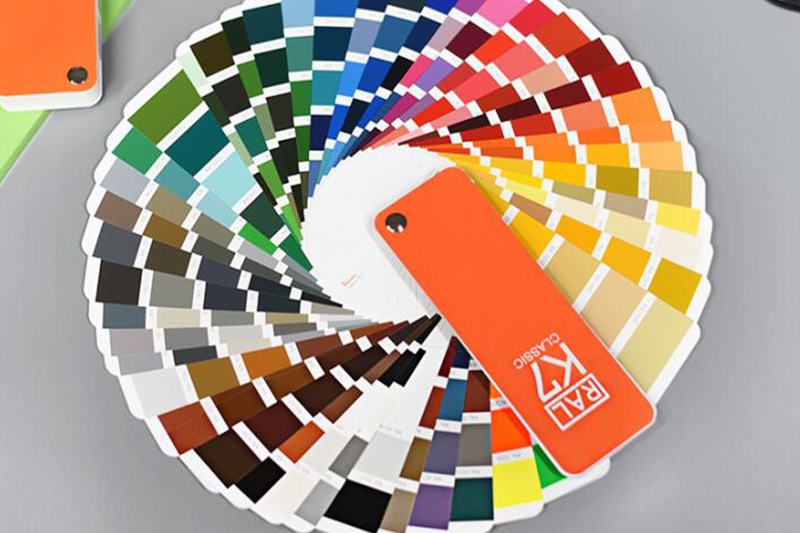
Vloeibare verf biedt over het algemeen meer flexibiliteit voor aangepaste kleuren, kleine batches of exact overeenkomende kleuren, omdat de tint kan worden aangepast op het moment van mengen. Voor kleurveranderingen bij poedercoatings moet doorgaans worden overgestapt op een andere, voorgefabriceerde batch, waardoor de voorkeur wordt gegeven aan standaard kleurruns boven frequente, op maat gemaakte matching.
Ontvetten, verwijderen van walshuid of roest en een geschikte conversiecoating of etsstap zijn belangrijker voor de langdurige hechting en corrosiebestendigheid dan de keuze tussen poeder en vloeistof. Het overslaan of overhaasten van de voorbehandeling is bij beide methoden een van de meest voorkomende oorzaken van voortijdig falen van de coating.
Hybride polyester- en epoxypoedersystemen kunnen een beperkte of indirecte blootstelling aan de buitenlucht verdragen, maar worden over het algemeen niet aanbevolen voor onderdelen die in constant direct zonlicht staan, omdat de epoxycomponent na verloop van tijd gevoeliger is voor UV-verkalking. Voor langdurig gebruik buitenshuis is een systeem van puur polyester of superduurzaam polyester doorgaans de betere keuze voor de lange termijn.


Auteursrechten © Zhejiang Huacai Geavanceerd materiaal CO., LTD. Alle rechten voorbehouden. Fabrikanten van poedercoating

 中文 简体
 Engels